专业塑料EU箱塑胶模具工厂 从设计到制造的全流程解析
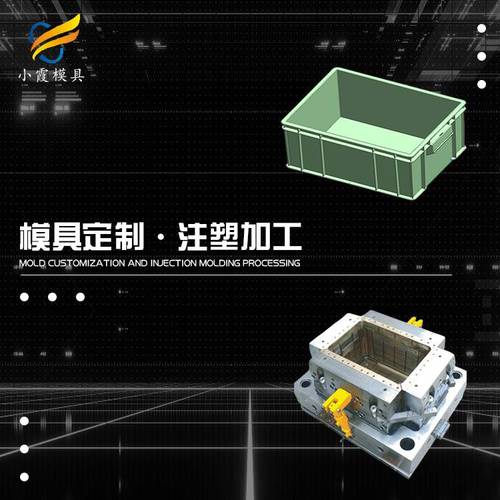
在现代工业与物流领域,塑料EU箱(欧洲标准箱)因其标准化尺寸、高强度、耐腐蚀和可堆叠等特点,被广泛应用于仓储、运输和生产线周转。而这一切的背后,离不开专业的塑料模具设计与制造。本文将深入探讨一家专业的塑料EU箱塑胶模具工厂如何完成从产品设计到模具量产的全过程,并解析塑材料选择的关键要点。
一、塑料EU箱的市场需求与模具工厂定位
EU箱通常以聚丙烯(PP)或高密度聚乙烯(HDPE)为主要材料,通过注塑工艺成型。标准EU箱尺寸如600×400mm、400×300mm等,要求模具具备高精度、长寿命和稳定的生产效率。专业的塑料箱子塑料模具厂不仅需要精通模具结构设计,还需对注塑成型工艺有深刻理解,以确保箱体壁厚均匀、加强筋合理、堆叠配合精准。
二、塑料EU箱模具设计核心流程
1. 产品分析与3D建模
设计初期,工厂会根据客户提供的样品或图纸,使用CAD/CAE软件进行三维建模。重点考虑:箱体的脱模斜度(通常1-2°)、圆角过渡、卡扣与铰链结构、底部防滑纹路以及堆叠台阶的尺寸公差。对于带盖子的EU箱,还需设计锁扣与密封槽。
2. 模具结构设计
一套完整的EU箱注塑模具通常包含:
- 型腔与型芯:采用预硬模具钢(如P20)或淬火钢(如718H),表面需抛光或晒纹以改善外观和脱模。
- 浇注系统:根据箱体大小选择热流道或冷流道,多点针阀式热流道可减少熔接痕和翘曲。
- 冷却系统:随形冷却水道设计可显著缩短成型周期,提高箱体尺寸稳定性。
- 顶出系统:采用顶针、推板或气辅顶出,避免顶白变形。
- 侧向抽芯机构:针对箱体侧面的把手或卡扣,需设计滑块或斜顶。
3. 模流分析(Moldflow)
在制造前,通过CAE软件模拟塑料填充、保压、冷却过程,预测可能出现的短射、气穴、熔接痕位置及收缩变形。根据分析结果优化浇口位置和冷却布局,确保箱体四角强度和高低温下的抗冲击性能。
三、塑材料的选择与工艺要点
塑料EU箱常用的塑材料包括:
- 共聚聚丙烯(PP):性价比高,耐化学性优,低温脆性可通过共聚改性改善,适合大多数物流箱。
- 高密度聚乙烯(HDPE):韧性好,耐低温冲击,但刚性和耐热性略低于PP。
- ABS或PC/ABS:用于需要更高强度或外观要求的场合,但成本较高。
- 改性PP(如添加玻纤或增韧剂):用于重型EU箱或特殊环境。
在注塑工艺上,需严格控制料筒温度(PP通常230-260℃)、模具温度(40-80℃)、注射压力与保压时间。过高的模温会导致收缩增大,过低则影响流动与表面质量。对于厚壁区域,需采用多级注射速度以减小内应力。
四、模具制造与试模
工厂通常采用CNC加工中心、电火花(EDM)、线切割等设备完成模具零件加工。模架采用标准龙记或进口模胚,确保互换性。装配后需进行T1试模,检查箱体重量、尺寸、外观和装配性能。常见问题及解决:
- 翘曲变形:调整冷却水道或增加保压。
- 缩水:加大浇口或优化保压曲线。
- 飞边:提高合模力或修配分型面。
- 顶白:增加顶针数量或延迟顶出。
试模合格后,模具可进行氮化或镀铬处理,提高耐磨性和耐腐蚀性,最终交付客户进行批量生产。
五、优质塑料箱子模具厂的核心能力
一家专业的塑料EU箱塑胶模具工厂,应具备以下能力:
- 设计经验:累计开发过多款EU箱、周转箱、折叠箱模具,熟悉欧洲标准与行业规范。
- 材料知识:能根据使用环境(冷库、户外、化学品接触)推荐合适的塑材料。
- 加工精度:模具零件公差控制在±0.02mm以内,保证箱体互换性。
- 试模与售后:提供完整的试模报告、成型参数表,并承诺模具寿命(通常50万-100万模次)。
六、
塑料EU箱看似简单,但其模具设计与制造涉及材料学、力学、传热学和精密加工等多学科知识。选择一家专业的塑料箱子塑料模具厂,不仅能获得高性价比的模具,更能确保EU箱在长期使用中保持尺寸稳定、堆叠安全和耐用可靠。随着智能物流与循环包装的发展,轻量化、可折叠、RFID嵌入等新需求也将推动模具技术持续创新。
如若转载,请注明出处:http://www.stly1688.com/product/41.html
更新时间:2026-10-20 14:00:55